Durabilidad y eficiencia en un mismo equipo
Históricamente, los equipos más robustos sacrificaban rendimiento y los más eficientes no estaban preparados para condiciones exigentes. El reto tecnológico consistía en integrar ambos conceptos en una única solución: eso es VITTA.
87,6 %
Rendimiento hidráulico en banco de pruebas certificado
86 %
Rendimiento medido en condiciones reales de explotación
70 bar
Presión de trabajo · hasta 700 m de profundidad
AISI 316
Superduplex
Los dos materiales de la gama, fundidos por microfusión
01
Diseño interior optimizado
Tres años rediseñando el interior de la máquina
El desarrollo de la hidráulica ha sido el eje central del proyecto. Durante tres años se ha trabajado en un ciclo continuo de diseño, ensayo y mejora, con múltiples iteraciones que combinaban simulación, pruebas en laboratorio y análisis en campo.
Cada vuelta perseguía lo mismo: ganar puntos de rendimiento sin ceder un milímetro de robustez. El resultado es una hidráulica pensada para dar altos rendimientos precisamente donde son más difíciles de alcanzar.
3 años
De trabajo intensivo de ingeniería sobre la hidráulica
Diseño → ensayo → mejora
Múltiples iteraciones hasta alcanzar el objetivo
87,6 %
Rendimiento alcanzado en banco de pruebas certificado
Simulación del campo de flujo sobre el conjunto completo
Material de proyecto · CFD
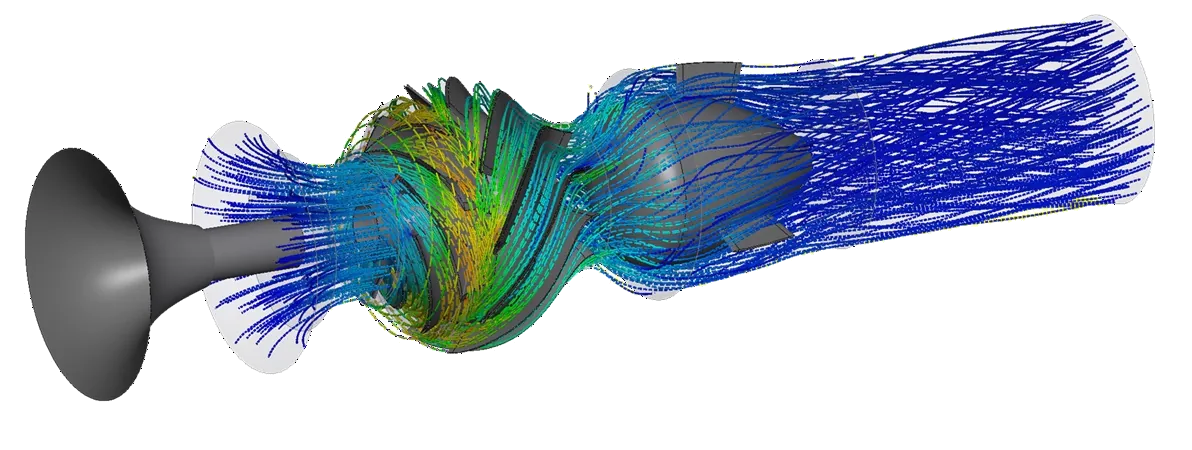
Las líneas de corriente, coloreadas por velocidad, permiten ver cómo entra el agua en el impulsor, cómo la recoge el difusor y en qué puntos aparecen recirculaciones y pérdidas. No se simula solo el rodete: se simula el conjunto, porque el rendimiento se pierde tanto en el álabe como en lo que hay antes y después de él.
- Velocidad baja · entrada y salida
- Velocidad media · difusor
- Velocidad alta · paso por el impulsor
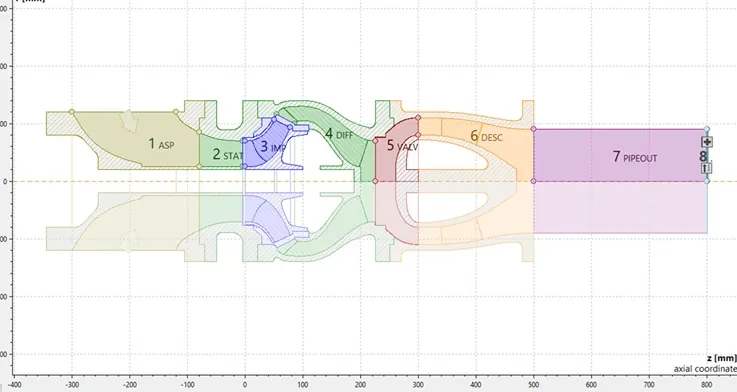
El contorno meridional, tramo a tramo
Cada tramo del conjunto —aspiración, estátor, impulsor, difusor, válvula, descarga y tubería de salida— se dimensiona por separado sobre el mismo contorno y después se vuelve a comprobar trabajando junto a los demás.
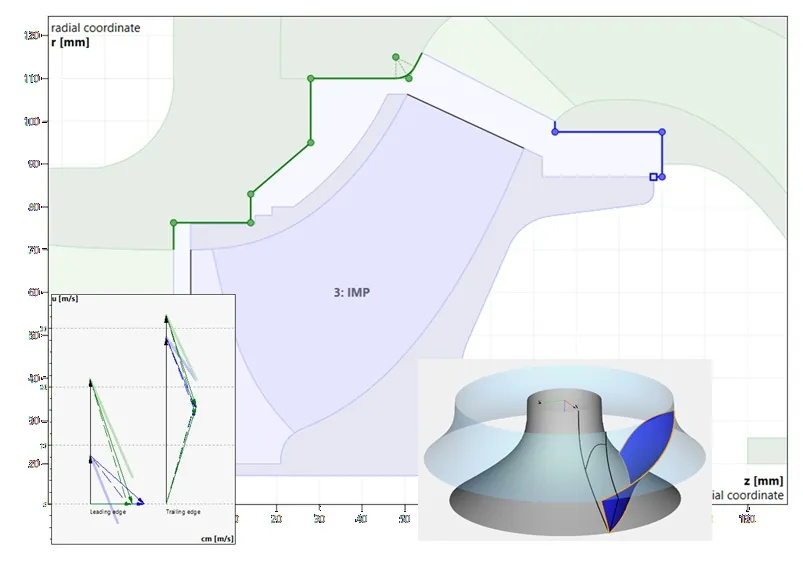
Los ángulos del álabe, grado a grado
Triángulos de velocidad en borde de ataque y borde de salida. Los ángulos se ajustan para que el agua entre y salga del impulsor sin choque en el punto de trabajo: es exactamente ahí donde se gana o se pierde el rendimiento.
Este enfoque, basado en la experimentación real y no solo en el cálculo, es lo que ha permitido superar ampliamente los rendimientos habituales del mercado, que se sitúan entre el 75 % y el 80–82 %.
02
Alta capacidad de presión
Condiciones extremas
como punto de partida
Una de las ideas fundacionales del proyecto era desarrollar una bomba capaz de trabajar en condiciones extremas. La presión es una de las más exigentes: un equipo instalado a gran profundidad tiene que soportar presiones muy altas de forma permanente, no puntual.
Las hidráulicas VITTA están diseñadas para soportar presiones de hasta 70 bar, lo que permite alcanzar profundidades de bombeo de hasta 700 metros y amplía significativamente el rango de aplicación del equipo.
Presión de trabajo
70 bar
Hasta 700 m de profundidad de bombeo
El espesor se calcula,
no se estima
Trabajar a esa presión obliga a dimensionar la estructura en consecuencia. Se ha llevado a cabo un estudio detallado de los espesores y de la resistencia de los componentes estructurales, determinando en cada zona el espesor necesario para soportar el esfuerzo sin comprometer la integridad del conjunto.
Hasta que no quedó
ninguna zona débil
El primer diseño no aguantó. Al someterlo a las condiciones de presión previstas, el cálculo mostró zonas de deformación y concentración de tensiones que comprometían la pieza. Hubo que volver a diseñar y volver a calcular, tantas veces como hizo falta, hasta que no quedaron ni zonas de rotura ni puntos débiles en el conjunto.
Cuerpo del difusor
Análisis estructural
Antes · Diseño inicial
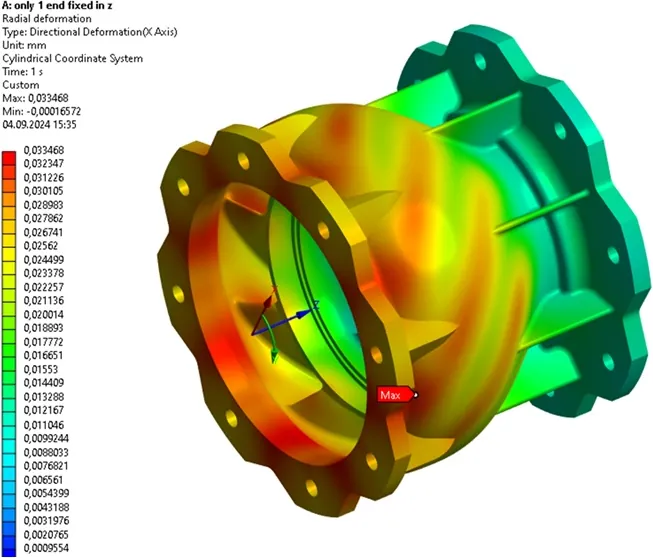
Después · Diseño validado
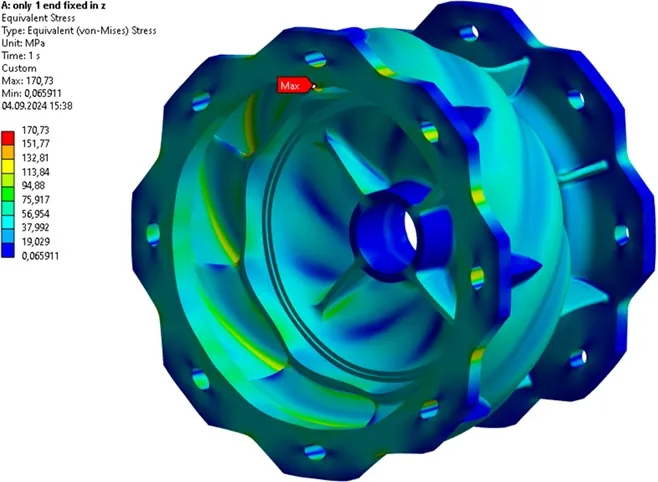
El rediseño concentró material donde el cálculo lo pedía, en lugar de repartirlo de forma uniforme por toda la pieza.
Rodete
Análisis estructural
Antes · Diseño inicial
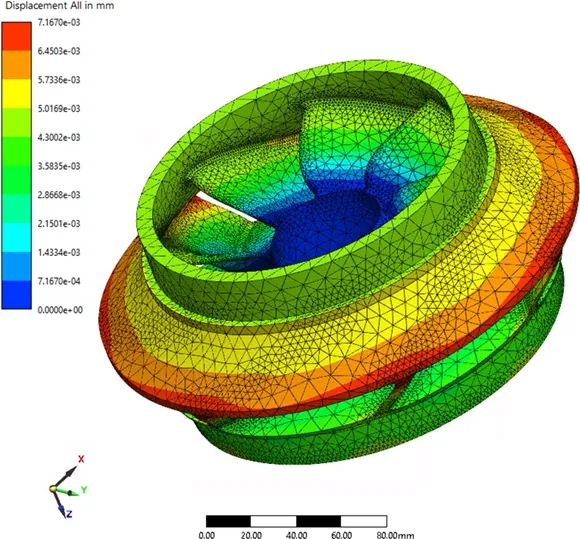
Después · Diseño validado
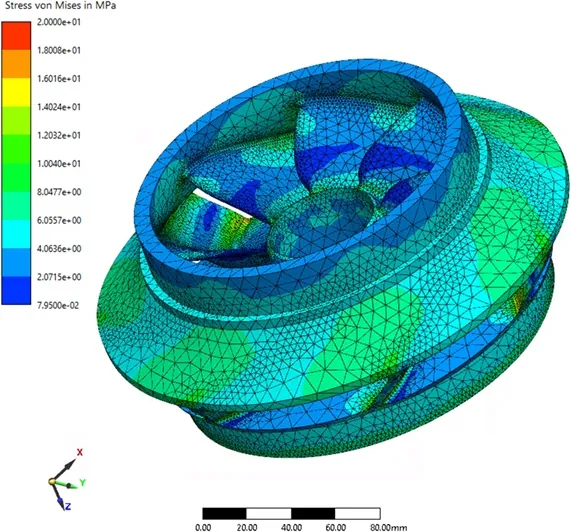
El mallado se refina donde el esfuerzo se concentra: ahí es donde se decide el espesor de cada zona.
03
Estructura reforzada
Robusta también
por fuera
El diseño interior decide el rendimiento. El exterior decide que la máquina llegue entera al pozo, trabaje años y salga entera de él.
Son bombas pensadas para extraer agua a gran profundidad: acopladas a motores de mucha potencia y con hidráulicas de longitud considerable. Esa longitud, si la estructura no está reforzada, acaba siendo un problema. Y no solo durante el trabajo normal: también en las maniobras de montaje, desmontaje, transporte e izado.
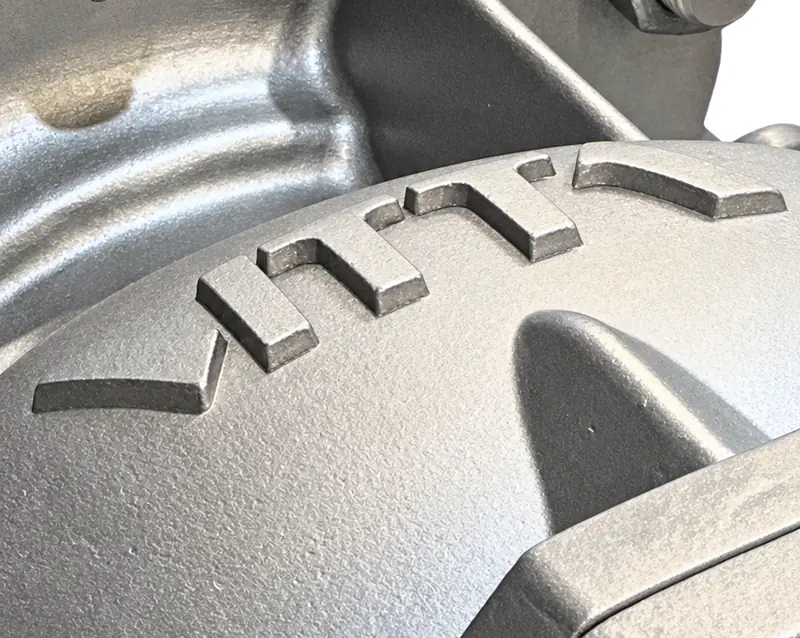
Nervios de refuerzo en el exterior
La robustez no se añade después: viene en la propia geometría de la pieza fundida.
El punto crítico
El cuerpo de aspiración
En un grupo electrobomba, el cuerpo de aspiración se encuentra aproximadamente en la parte central del conjunto, entre el motor y la hidráulica. Por posición y por geometría, es una de las zonas más débiles de una bomba.
El momento más comprometido es el izado: el equipo llega a la instalación en horizontal y hay que ponerlo en vertical. Ahí es donde soporta el mayor esfuerzo y donde, tradicionalmente, es más fácil que quiebre. Sesenta años reparando equipos de todos los fabricantes nos han enseñado exactamente dónde falla, y por eso es una de las zonas más reforzadas de una bomba VITTA.
En la misma pieza se resuelve algo más: unas camas específicas alojan los cables de salida del motor y los mantienen recogidos fuera del paso de agua hacia el interior del cuerpo. Si el agua arrastra sólidos en suspensión, óxido del pozo, cascarilla o arenas, el aislante del cable queda protegido de su impacto. Y como los cables suben embutidos en su cama, no sobresalen del perfil de la máquina: el diámetro exterior del equipo no crece por el cableado, algo que en pozos estrechos decide si una bomba entra o no entra.
Refuerzo y protección en la misma pieza. Ninguna de las dos cosas se nota el primer día: se notan durante toda la vida del equipo.
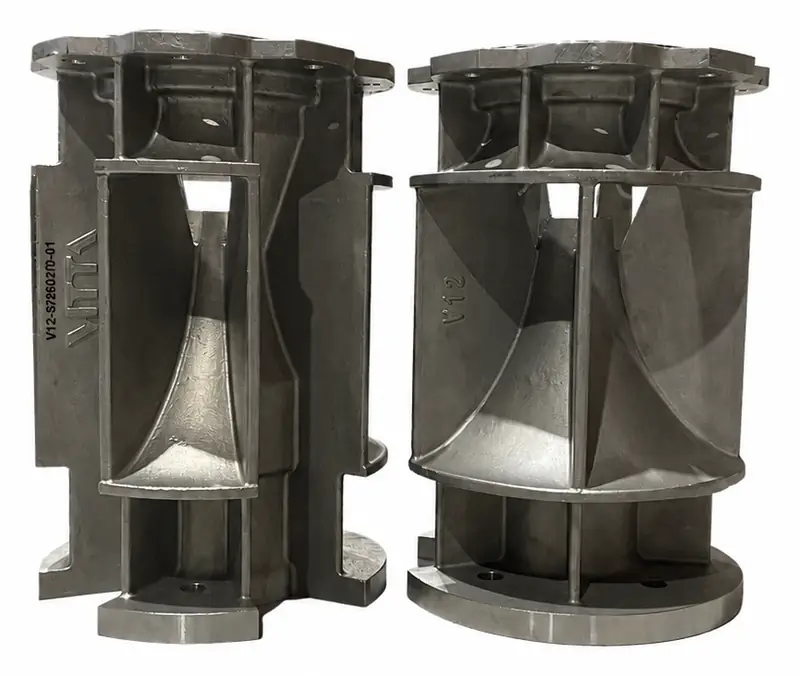
El refuerzo, a la vista
Las dos decisiones,
en la misma pieza
Dos cuerpos de aspiración en bruto de fundición, uno junto a otro. A la izquierda se ven los cartabones de refuerzo que unen la brida con el cuerpo y reparten el esfuerzo del izado; a la derecha, las camas longitudinales que recogen los cables del motor.
Ninguna de las dos se añade después: las dos vienen ya en el molde.
04
Calidad en la fundición
Microfusión: que el diseño llegue entero a la pieza
Las hidráulicas de la gama VITTA se fabrican mediante microfusión, también conocida como fundición a la cera perdida. Es un proceso de alta precisión que permite obtener geometrías complejas con tolerancias muy ajustadas y un acabado superficial de gran calidad.
No es la forma más rápida ni la más barata de fundir una pieza. Es la que permite que el canal hidráulico salga del molde tal y como lo había calculado el diseño.
El proceso es el mismo para los dos materiales en los que se fabrica la gama: acero inoxidable AISI 316 en la versión estándar y Superduplex para los entornos más corrosivos.
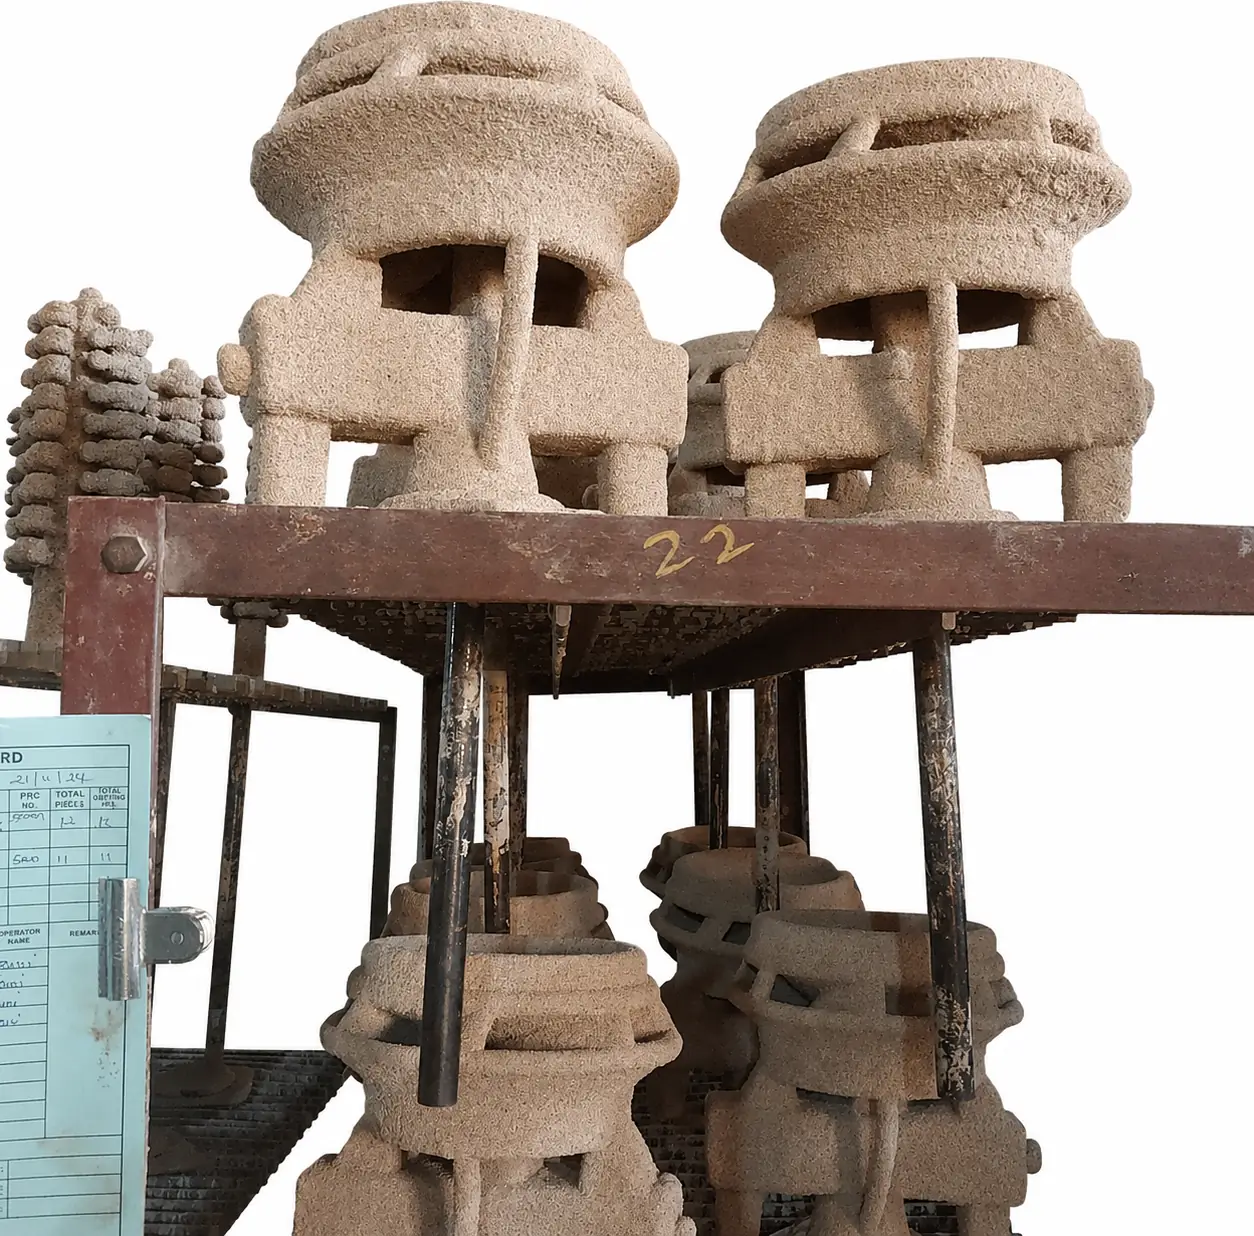
El proceso, paso a paso
01
Modelo en cera
Se fabrica un modelo en cera con la geometría definitiva de la pieza.
02
Molde cerámico
El modelo se recubre con capas de material cerámico hasta formar el molde.
03
Descerado
El calor elimina la cera y deja el molde hueco, con la forma exacta de la pieza.
04
Colada
El molde se rellena con el metal fundido: AISI 316 o Superduplex, según la versión.
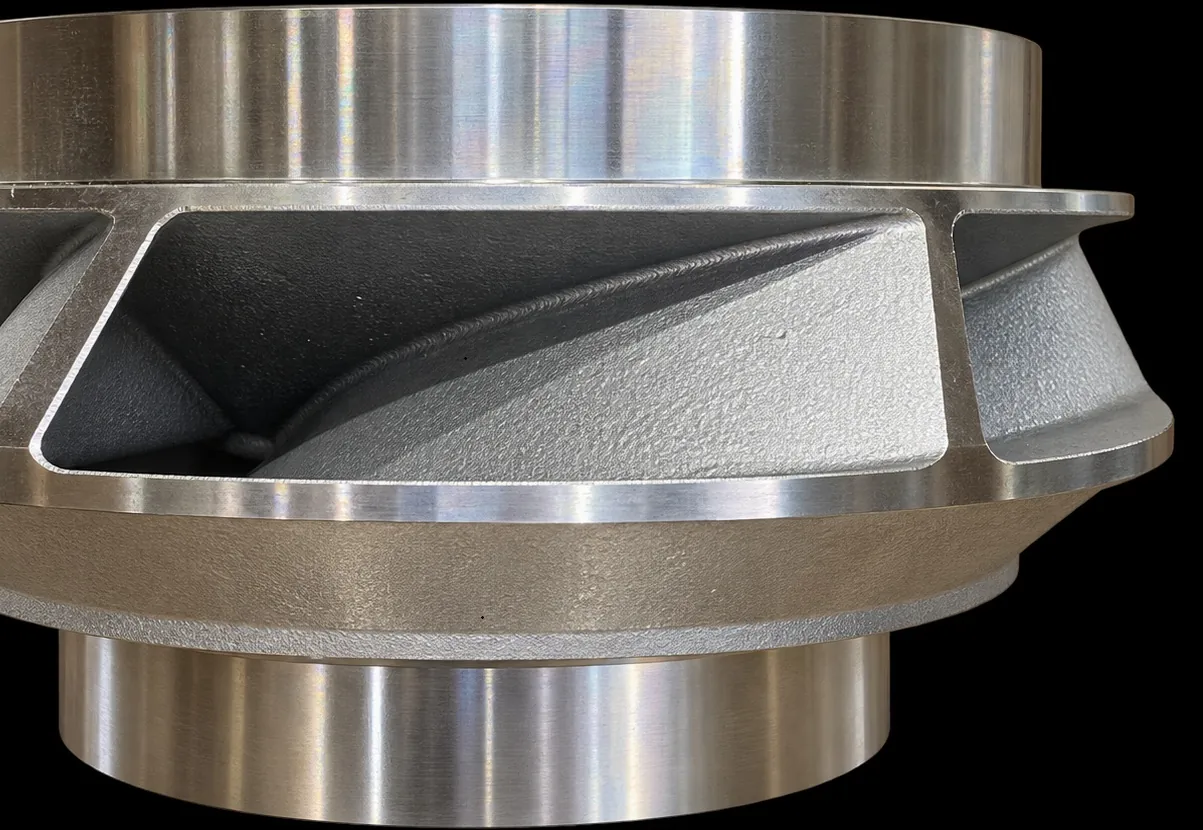
Primer plano · acabado de fundición
Sección de un rodete VITTA. La regularidad de la superficie del canal entre álabes es resultado directo de la microfusión.
Por qué importa
El acabado decide el rendimiento
El agua que atraviesa el canal de un rodete pierde energía por rozamiento contra las paredes. Cuanto más rugosa es la superficie, mayor es esa pérdida. Y una vez producida, no se recupera en ningún punto posterior de la máquina.
Por eso el acabado no es un detalle de fabricación: es la condición para que el rendimiento calculado en el diseño llegue de verdad a la bomba.
Una geometría excelente, fundida con mal acabado, deja de ser excelente.
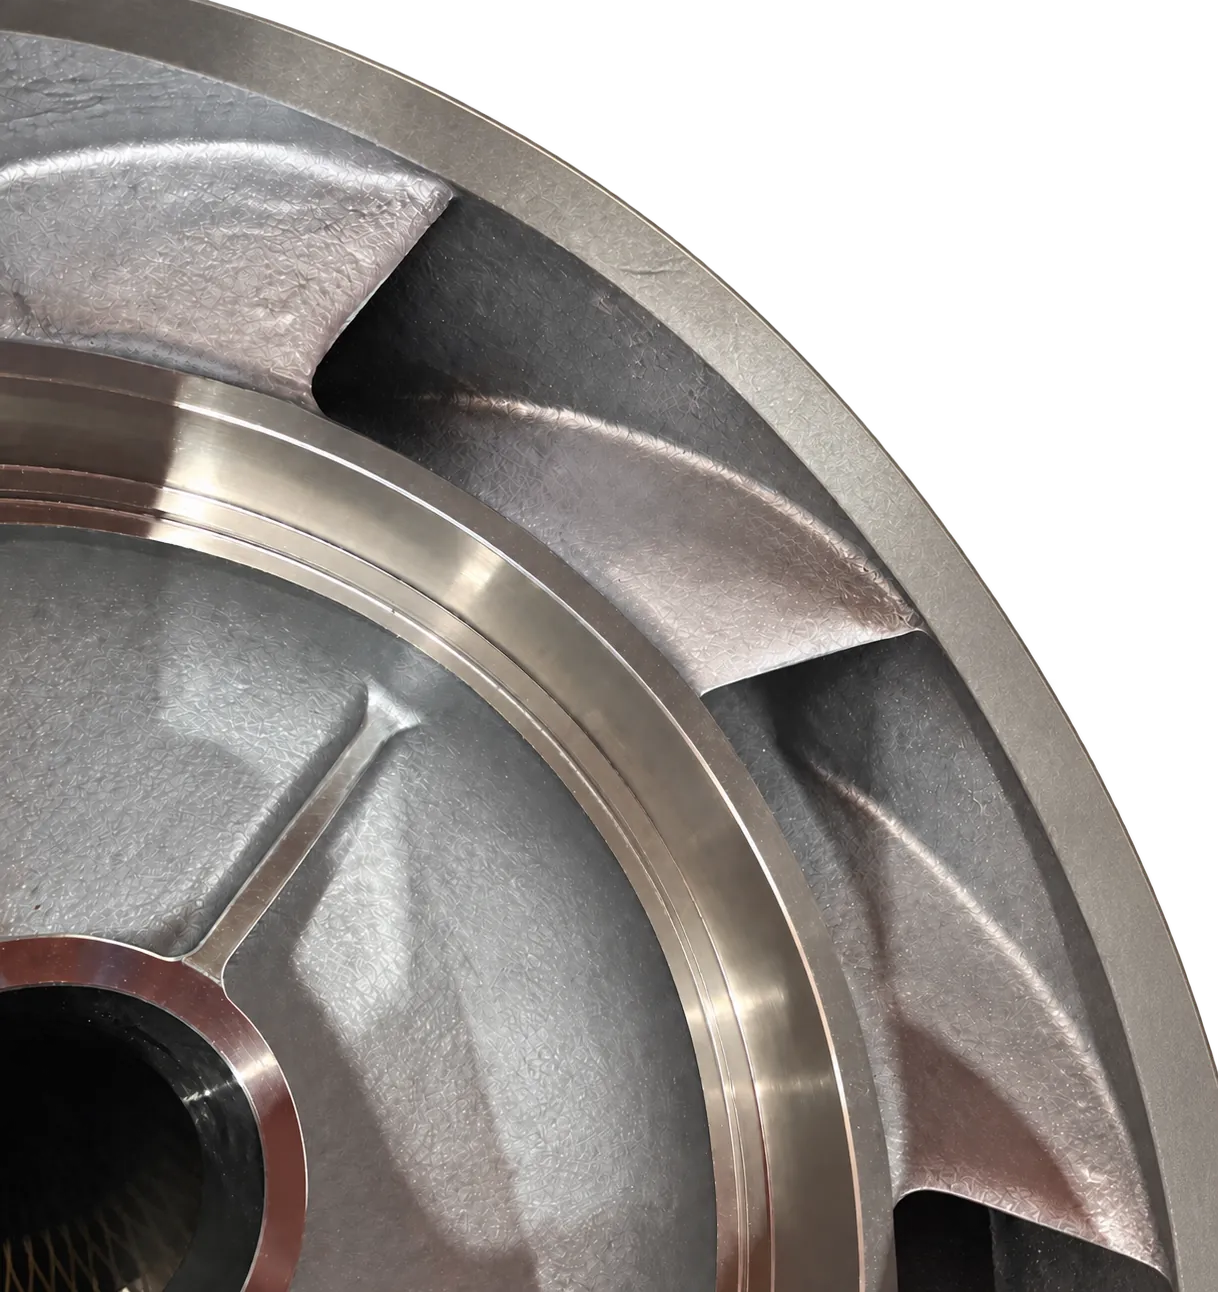
Superficie de fundición y mecanizado
En la misma pieza conviven las superficies que salen del molde y las zonas que se mecanizan después. Las primeras son las que ve el agua.
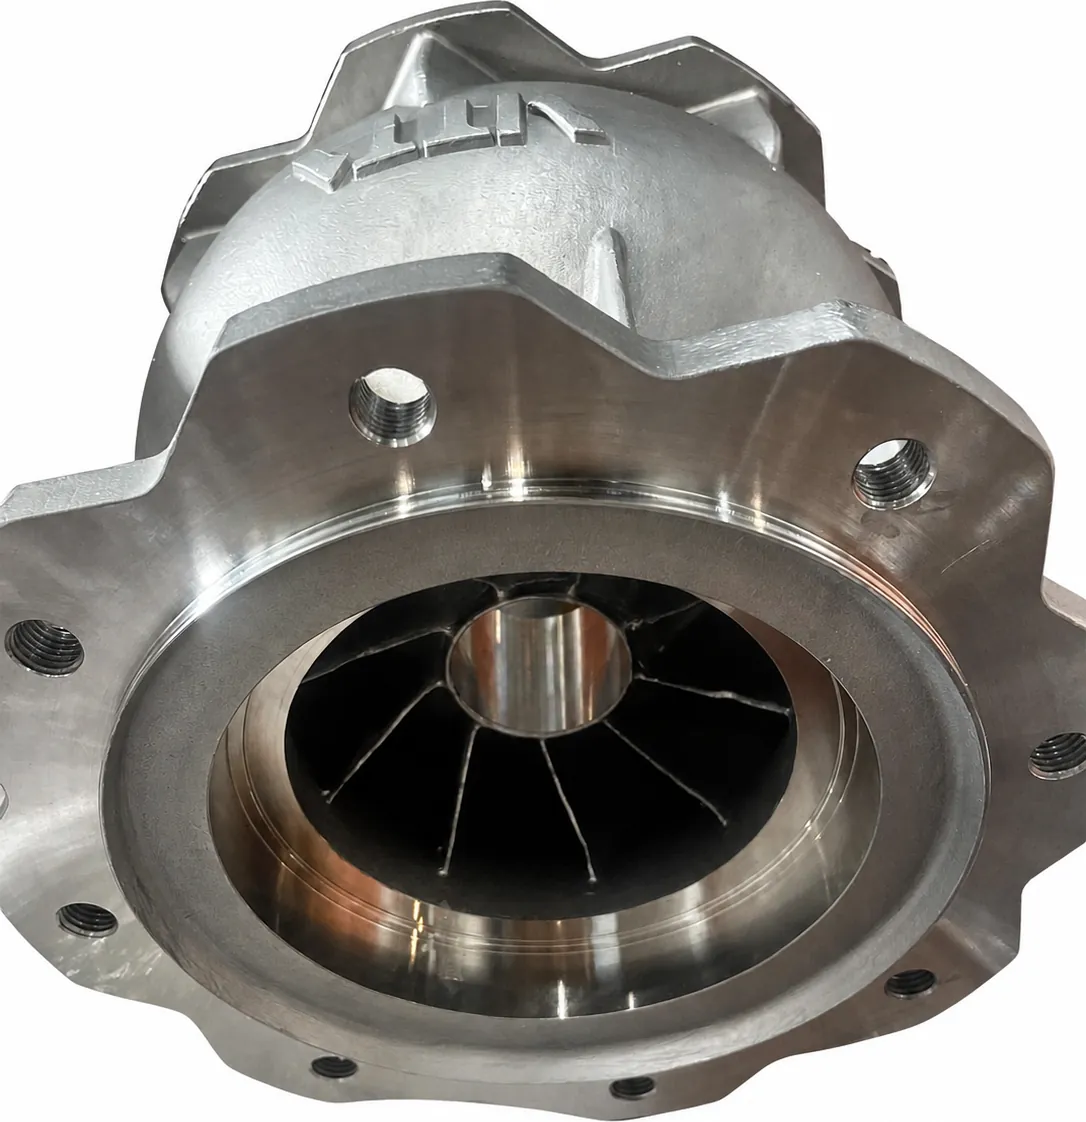
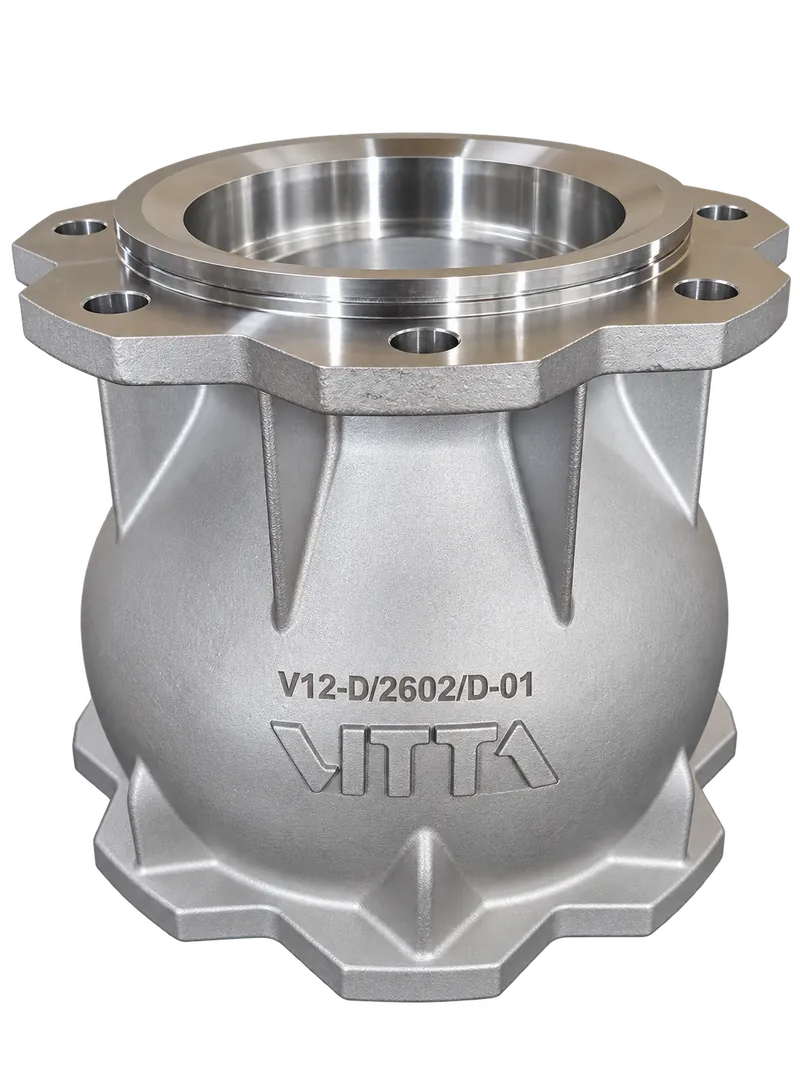
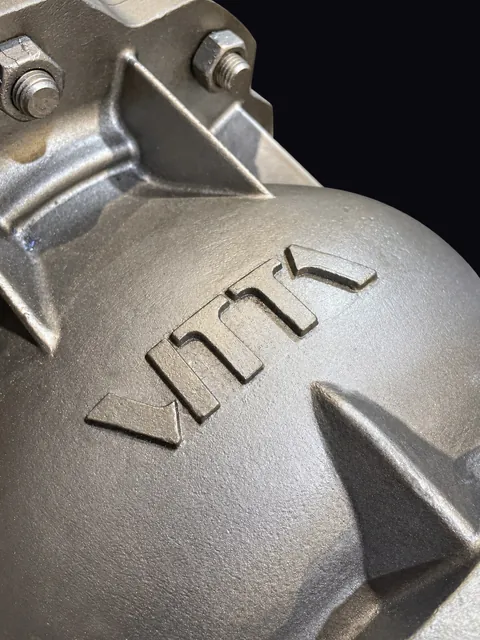
El marcaje sale del molde
El nombre VITTA se obtiene en la propia fundición, no se añade después. Al fondo, los álabes del difusor tal y como salen del molde.
05
Control de calidad y trazabilidad
Todas las piezas pasan
el mismo control
Alcanzar un estándar de calidad alto es la mitad del trabajo. La otra mitad es que no se desvirtúe con el tiempo. Por eso todas las piezas y todos los componentes de un equipo VITTA pasan por el mismo control estricto antes de montarse, unidad a unidad.
Recibidas las piezas procedentes de fundición, se comprueban tres cosas: que la geometría es la del diseño, que el material es el que debe ser y que el mecanizado está dentro de tolerancia. Superadas las tres, la pieza recibe su matrícula.
01
Verificación dimensional por escaneado 3D
Material de proyecto · Informe de desviación
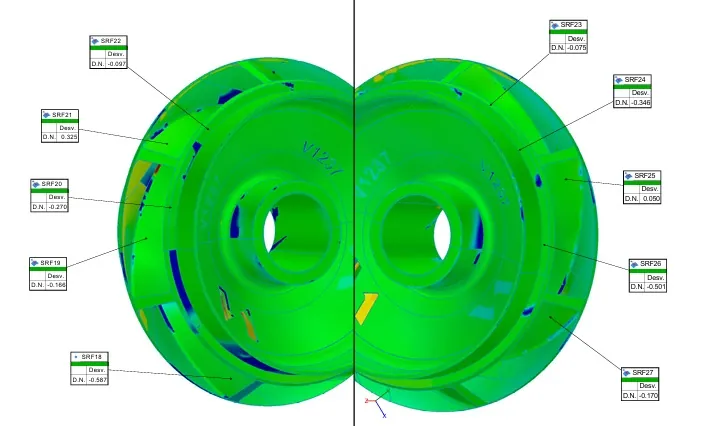
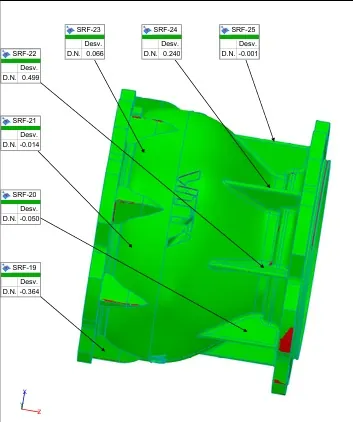
Cada pieza se escanea y el resultado se cruza con el diseño original en 3D. El mapa de color muestra la desviación punto a punto y las etiquetas recogen la medida en cada superficie de control. Es así como se detectan desviaciones del molde o de la fundición: antes de mecanizar, no después de montar.
02
Análisis del material
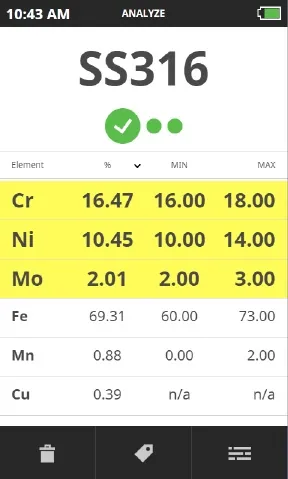
Se analiza la composición de la aleación para confirmar que la pieza es del material que debe ser. El equipo compara cada elemento —cromo, níquel, molibdeno— con el rango admitido para el acero inoxidable AISI 316.
La pieza se da por válida solo si todos caen dentro.
03
Control del mecanizado
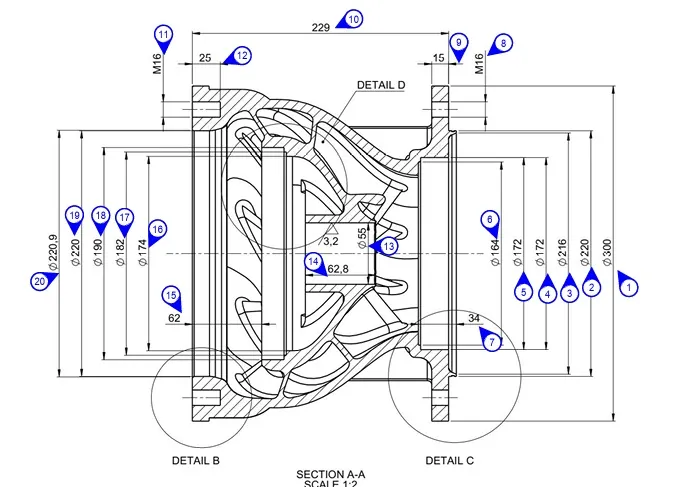
Terminado el mecanizado se comprueba cota a cota contra el plano: diámetros, longitudes, roscas y acabados superficiales. Cada cota numerada del plano es un punto de verificación con su tolerancia.
Es lo que asegura el correcto ensamblaje del conjunto y el funcionamiento de la bomba.
04
Matrícula y trazabilidad
Cada pieza sale con nombre propio
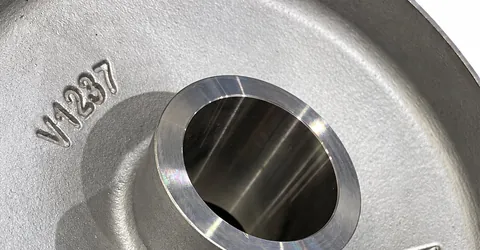
Superados los tres controles, la pieza recibe su matrícula: una referencia de serie única que queda marcada sobre ella, junto al nombre VITTA.
Esa referencia se anota en la ficha de fabricación del equipo que la monta. Cada grupo que servimos lleva registrado, pieza a pieza, de qué componentes está hecho y qué controles pasó cada uno.
Años después, ante una revisión o una reparación, no hay que deducir nada: está escrito.
Lo que queda garantizado
Forma
La geometría es la del diseño original.
Material
La aleación es la especificada y está dentro de rango.
Mecanizado
Todas las cotas, dentro de tolerancia.
Identidad
Matrícula registrada en la ficha del equipo.
06
Pruebas reales y de laboratorio
Validada en laboratorio
y en explotación
Primero el banco. Después el pozo.
Terminado el diseño, el proyecto se enfrentó a su fase más determinante: validar el rendimiento hidráulico y la eficiencia energética. Se abordó de una forma poco habitual en el sector, estructurando las pruebas en dos niveles.
Un equipo puede rendir muy bien en laboratorio y comportarse de otra manera en una captación real. Por eso no se dio por validado hasta haberlo comprobado en las dos situaciones.
Enfoque de validación
Dos niveles
- Banco de pruebas certificado
- Condiciones reales de explotación
Cómo se ensaya una VITTA
Si se diseña para condiciones extremas, se ensaya en condiciones exigentes
Las pruebas de una bomba multietapa pueden hacerse con un número reducido de etapas: es lo habitual y es mucho más sencillo. En VITTA se ha querido ir más allá y realizar la validación con un elevado número de etapas, para reproducir de forma mucho más fiel la configuración y las condiciones en las que estas bombas van a trabajar después.
El criterio ha sido el mismo en el banco y en el pozo: ensayar cerca de las condiciones reales de explotación, no en el escenario más cómodo.
7 y 8 etapas
Hidráulicas completas en los ensayos de banco, no etapas sueltas
300–400 m
Alturas de ensayo en las captaciones de validación
600–800 CV
Potencias de los motores empleados en las pruebas
Nivel 01 · laboratorio
Banco de pruebas certificado
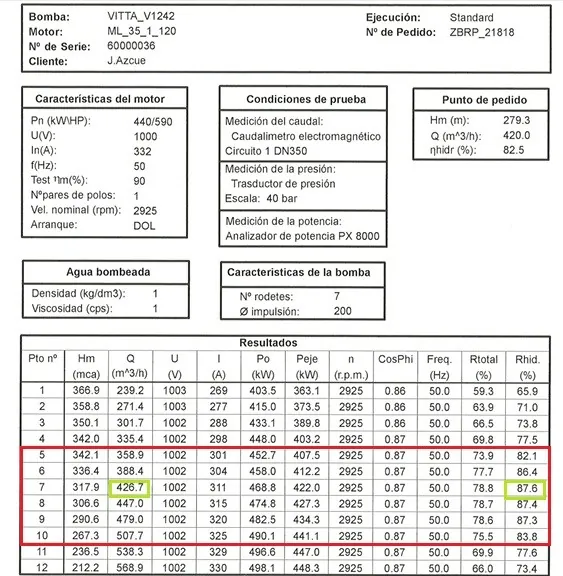
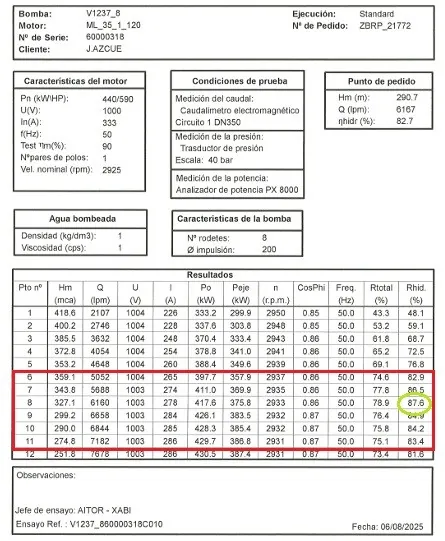
Las pruebas de validación se han realizado en bancos de pruebas de reconocido prestigio europeo, bajo protocolos certificados.
Resultado: 87,6 % de rendimiento hidráulico, recogido en los protocolos de ensayo.
Nivel 02 · explotación
Condiciones reales
En un banco las condiciones son ideales: agua limpia, temperatura estable y entorno controlado. Por eso, obtenidos los resultados de laboratorio, se dio un paso adicional poco frecuente en esta fase del desarrollo: comprobar el trabajo efectivo de los equipos en pozos reales.
Gracias a la colaboración con clientes se instalaron equipos VITTA en captaciones de 300 a 400 metros, con motores de 600 y más de 800 CV.
Resultado: 86 % de rendimiento hidráulico. A gran profundidad el agua es la del acuífero y la columna que la bomba sostiene es mucho mayor: que la cifra baje algo respecto al banco es lo esperable. Lo relevante es cuánto baja.
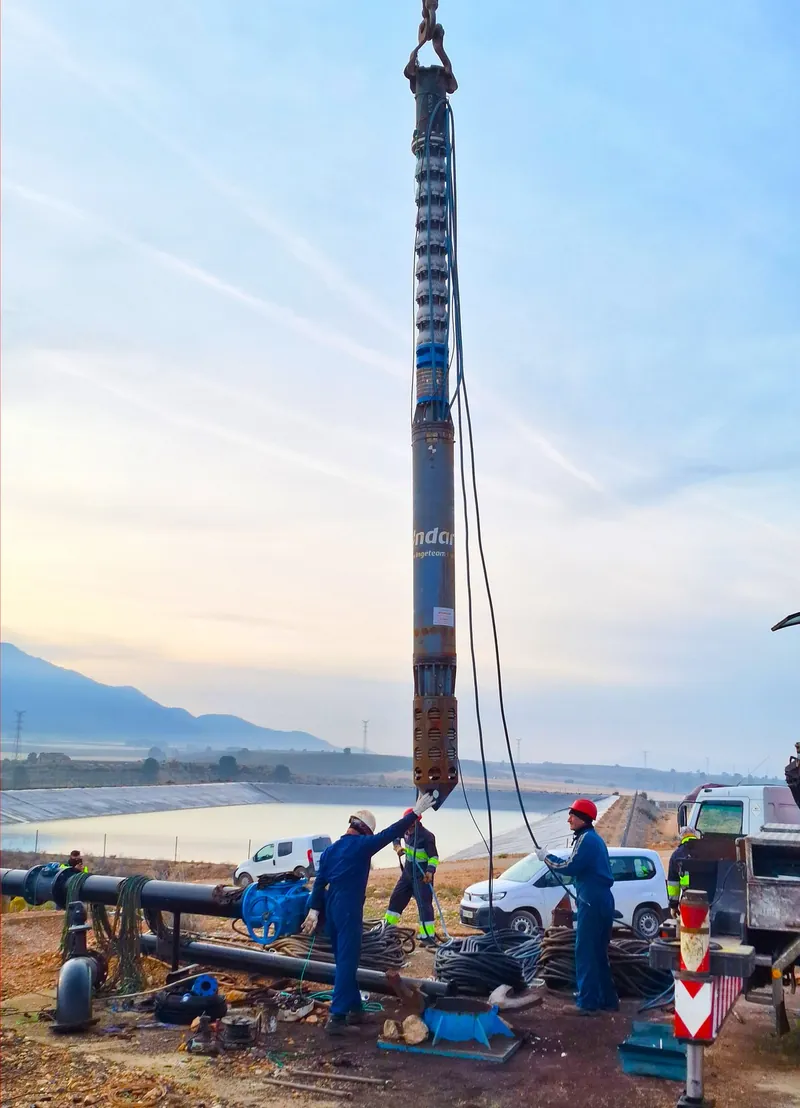
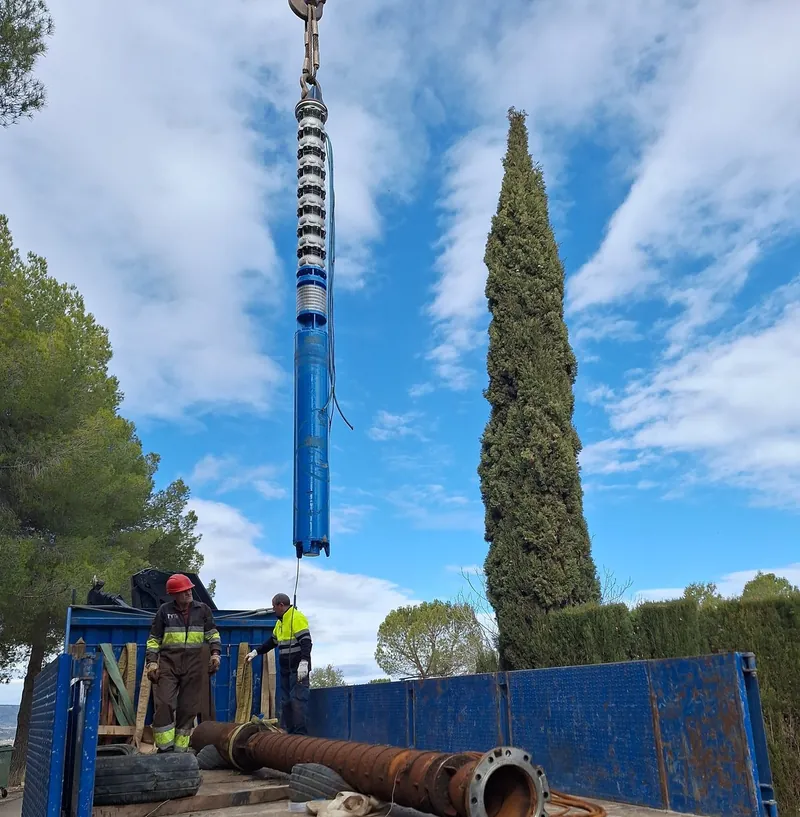
Dos casos reales
De la prueba a la instalación del cliente
Dos captaciones en explotación con el mismo punto de partida: un equipo que ya estaba trabajando y un límite que el cliente no podía sobrepasar. Se midió el punto de trabajo real y se seleccionó el equipo VITTA para ese punto.
Caso 01
Reducir potencia sin perder caudal
Instalación · [ Dato pendiente ]
Problemática
La instalación consumía por encima de los 700 kW de potencia contratada. El cliente necesitaba bajar el consumo manteniendo el caudal que estaba extrayendo.
Pruebas
Medida del punto de trabajo real de la captación —caudal, nivel dinámico y pérdidas de carga— y comparación con la curva del equipo en banco.
Solución
Sustitución del grupo por un equipo VITTA seleccionado para ese punto de trabajo.
Resultado
Caudal de extracción
126 L/s
Frente a los 118 L/s anteriores (+6,8 %)
Potencia
−30 kW
Instalación por debajo de los 700 kW contratados
Rendimiento hidráulico en campo
85,56 %
Banco de pruebas: 87,4 % (dif. < 2 %)
Altura manométrica total
345,5 m
Nivel dinámico 334 m + 11,5 m de pérdidas de carga
Caso 02
Más caudal con la misma potencia
Instalación · [ Dato pendiente ]
Problemática
El cliente necesitaba extraer más caudal de su pozo, pero no podía ampliar la potencia instalada.
Pruebas
Medida del punto de trabajo real de la captación y estudio de cómo se desplaza la curva al variar el nivel dinámico.
Solución
Equipo VITTA seleccionado para trabajar dentro de la potencia ya disponible.
Resultado
Caudal de extracción
115 L/s
Frente a los 103 L/s anteriores (+11,7 %)
Potencia
Sin ampliar
La misma potencia instalada, sin ampliación
Rendimiento máximo esperado
85,63 %
Al bajar el nivel dinámico, la curva se desplaza hacia el óptimo
Altura manométrica total
274,5 m
251 m + 15 m de pérdidas de carga + 8,5 m de presión
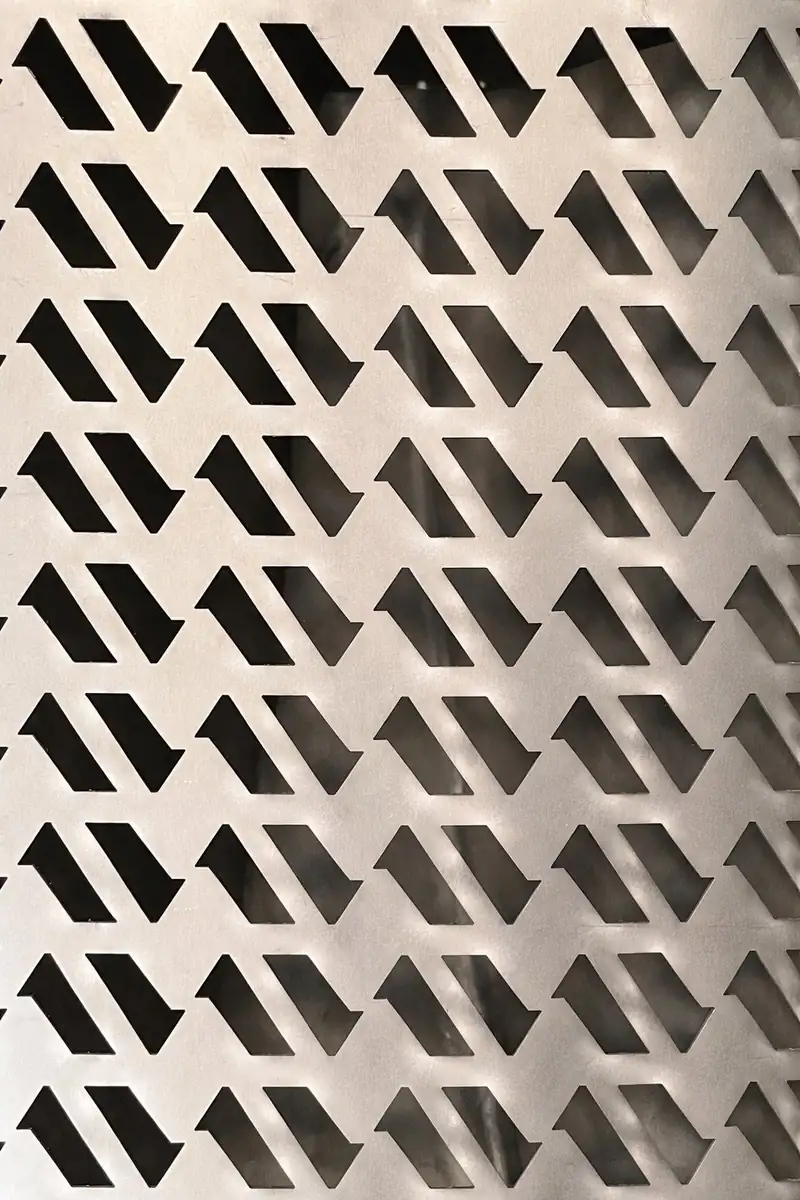
Decisión de catálogo
El catálogo VITTA publica el rendimiento real, no el de banco
Lo habitual en el sector es publicar la cifra obtenida en laboratorio, que siempre es la más favorable: agua limpia, temperatura estable y entorno controlado.
En VITTA hemos decidido lo contrario. El rendimiento hidráulico de catálogo es del 85,6 %, una cifra sostenida en condiciones reales de explotación y diferenciada de los resultados obtenidos en banco. Lo que el cliente lee es lo que el equipo le va a dar en su pozo.
87,6 %
Medido en banco certificado
86 %
Medido en pozo, en explotación
85,6 %
Rendimiento hidráulico de catálogo
[ En construcción ]
Banco de pruebas hidráulico propio
Juan Azcue está construyendo un banco de pruebas hidráulico propio. Permitirá realizar pruebas certificadas conforme a la norma ISO 9906, garantizando la fiabilidad y la trazabilidad de los resultados, y está concebido para simular condiciones reales de explotación: no solo rendimiento hidráulico, también comportamiento de los materiales y respuesta de la máquina en situaciones de trabajo exigentes.
07
Pasión por el detalle
Tiene que estar
bien hecha aunque
no la vea nadie
Una bomba de pozo trabaja a cientos de metros bajo tierra. No la ve nadie: ni quien la compra, ni quien riega con ella, ni quien abre el grifo al final de la red. Podría estar mal terminada y, durante años, nadie se enteraría.
Nos parece que no. Una máquina calculada para 70 bar, fundida pieza a pieza y verificada unidad a unidad merece estar tan cuidada por fuera como por dentro. El acabado, el marcaje y la forma se trabajan aquí con la misma exigencia que el rendimiento hidráulico.
Porque quien instala una VITTA tiene que saber, solo con mirarla, qué tiene entre manos.
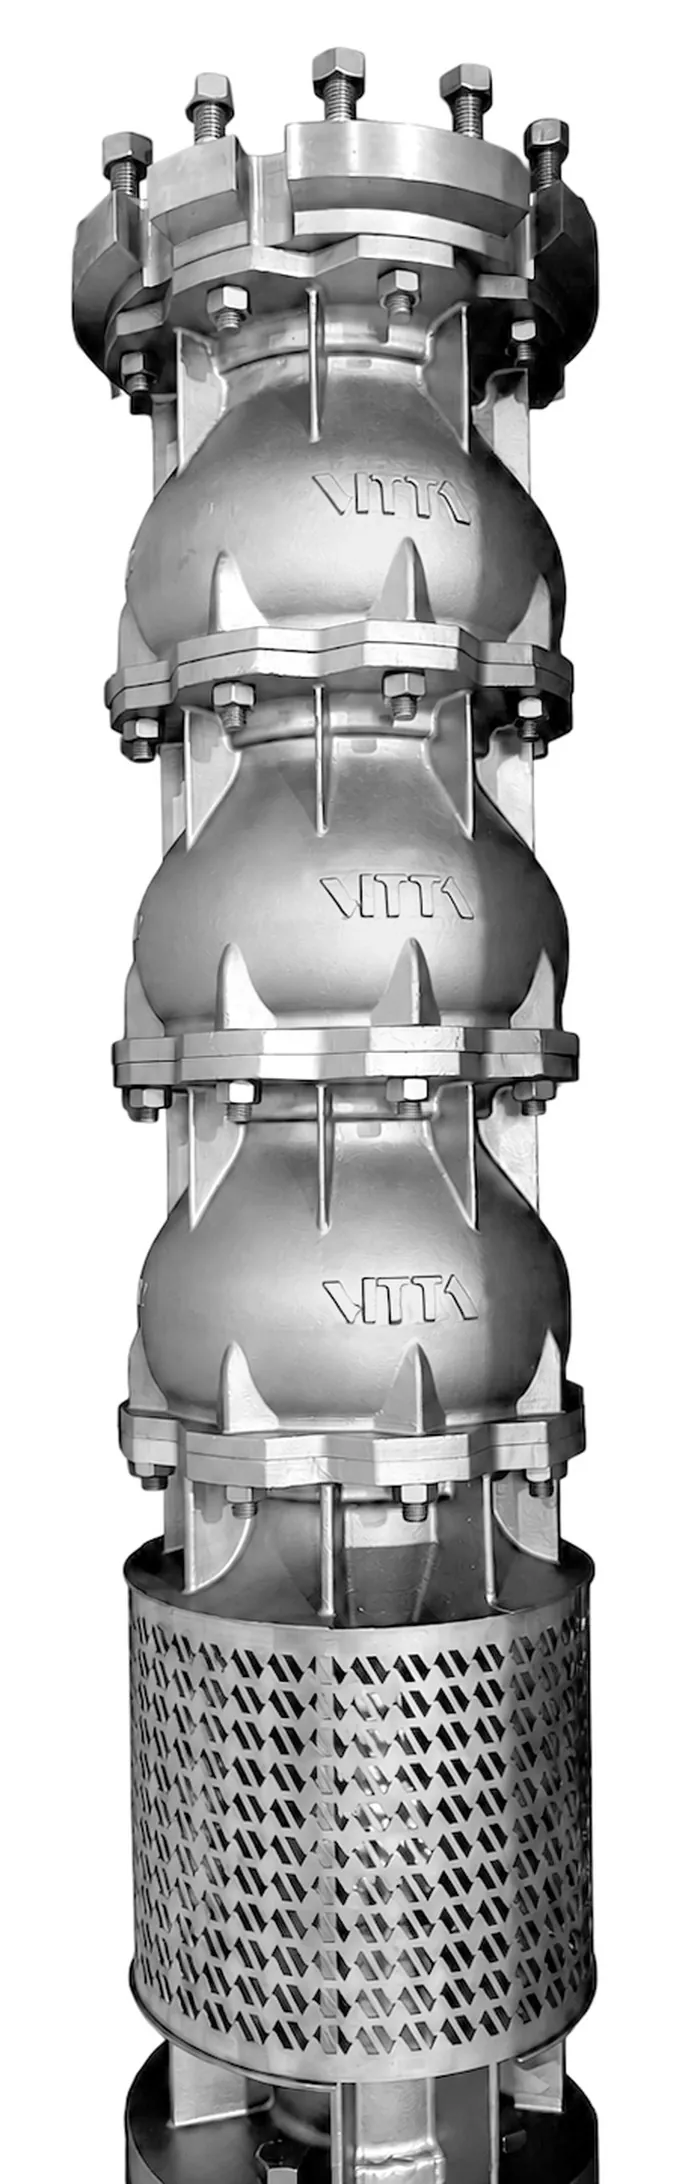
El conjunto terminado
La bomba
completa
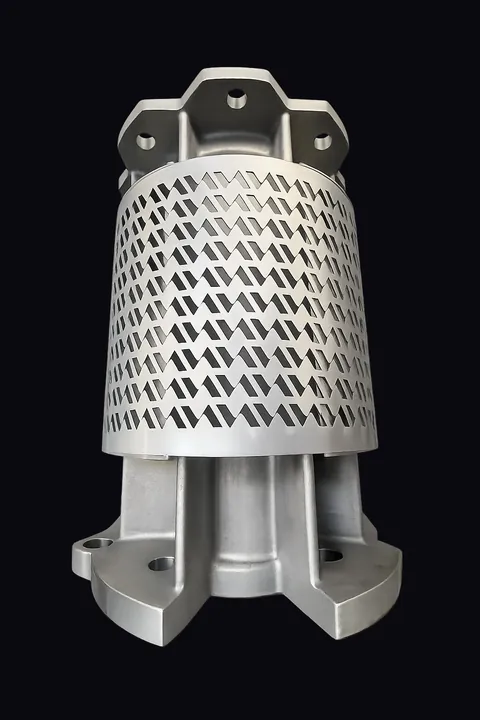
Etapas fundidas por microfusión, unidas por sus bridas en roseta; el cuerpo de aspiración con su rejilla; el marcaje y la matrícula en cada pieza. Todo lo que cuentan los seis bloques anteriores, montado y listo para bajar al pozo.
Acoplado a su motor, un grupo de este tipo supera con facilidad los cinco o seis metros de longitud. Trabajará años a cientos de metros bajo tierra, sin que nadie vuelva a verlo hasta la siguiente extracción.
Y aun así está terminada como si fuera a quedarse a la vista.
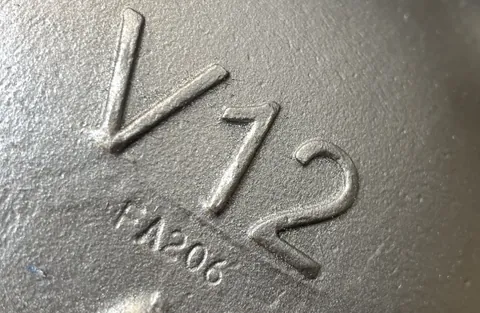
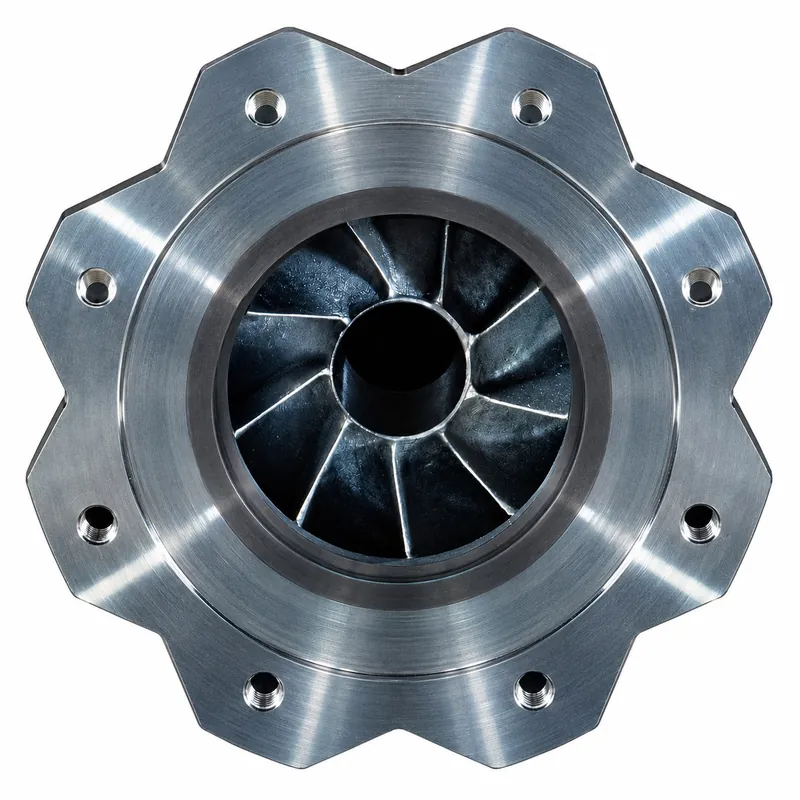
La forma
La roseta: reconocible a distancia, y además útil
Queríamos que una bomba VITTA se reconociera de lejos, sin necesidad de leer nada. De ahí la forma de roseta de la brida de impulsión: es la silueta de la máquina, y se repite en toda la gama.
Pero no es solo forma. Las hendiduras de la roseta hacen de camas para los cables de alimentación del motor, que suben embutidos en ellas en lugar de ir por fuera. El cableado no sobresale del perfil de la bomba y el diámetro exterior del equipo no crece por su causa: en pozos estrechos, eso decide si una máquina entra o no entra.
Forma reconocible y función resuelta en la misma pieza. Ninguna de las dos se añade después: las dos vienen ya en el molde.
Siete decisiones de ingeniería que no se ven desde fuera del pozo, y que son exactamente las que hacen que un equipo mantenga un 86 % de rendimiento trabajando a 400 metros de profundidad.